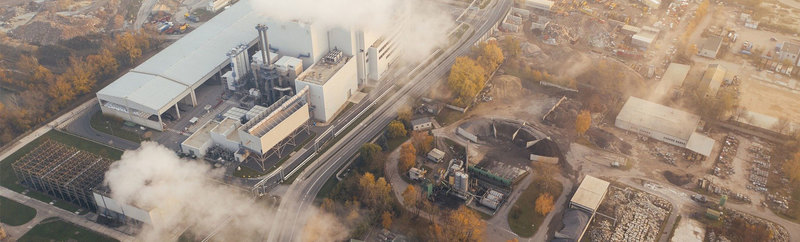
近年来,随着环保政策持续收紧与公众环境意识提升,废气治理与固废处理领域正迎来技术迭代的关键期。在众多技术路线中,
与低温磁化热分解设备成为行业关注的两大热点,尤其在高寒偏远地区与工业集中区域,其应用价值愈发凸显。在恶臭气体治理方面,生物除臭技术凭借运行成本低、二次污染小等优势,逐步替代传统化学洗涤与活性炭吸附工艺。以
、
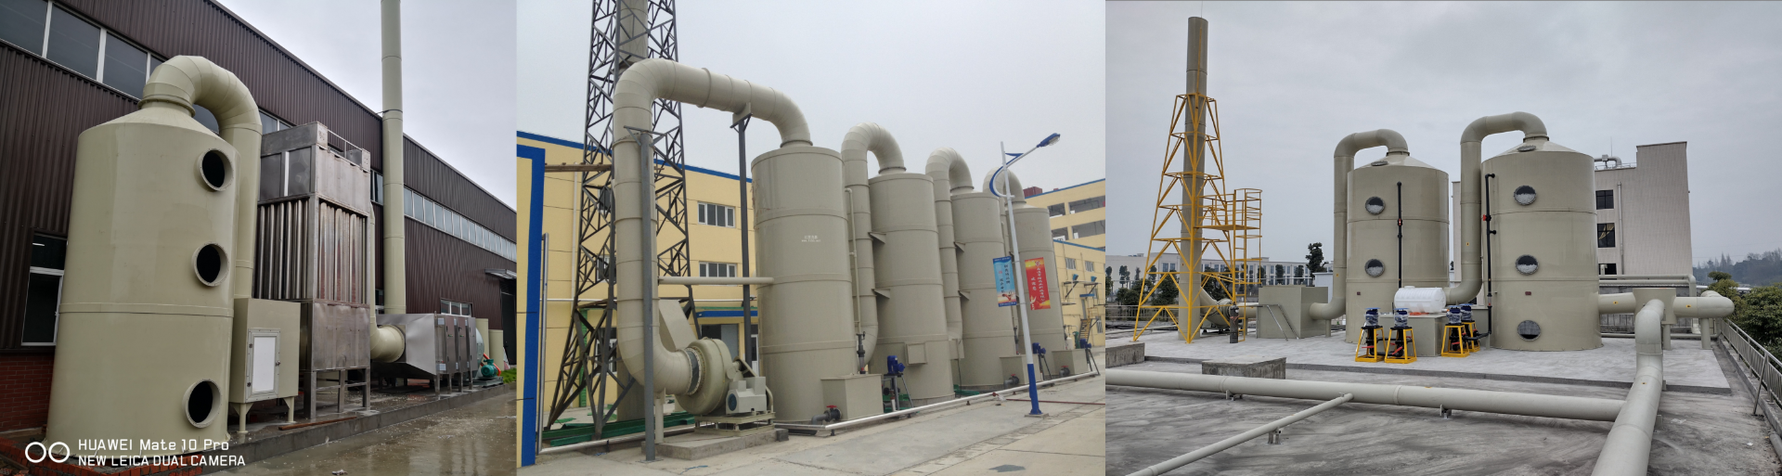
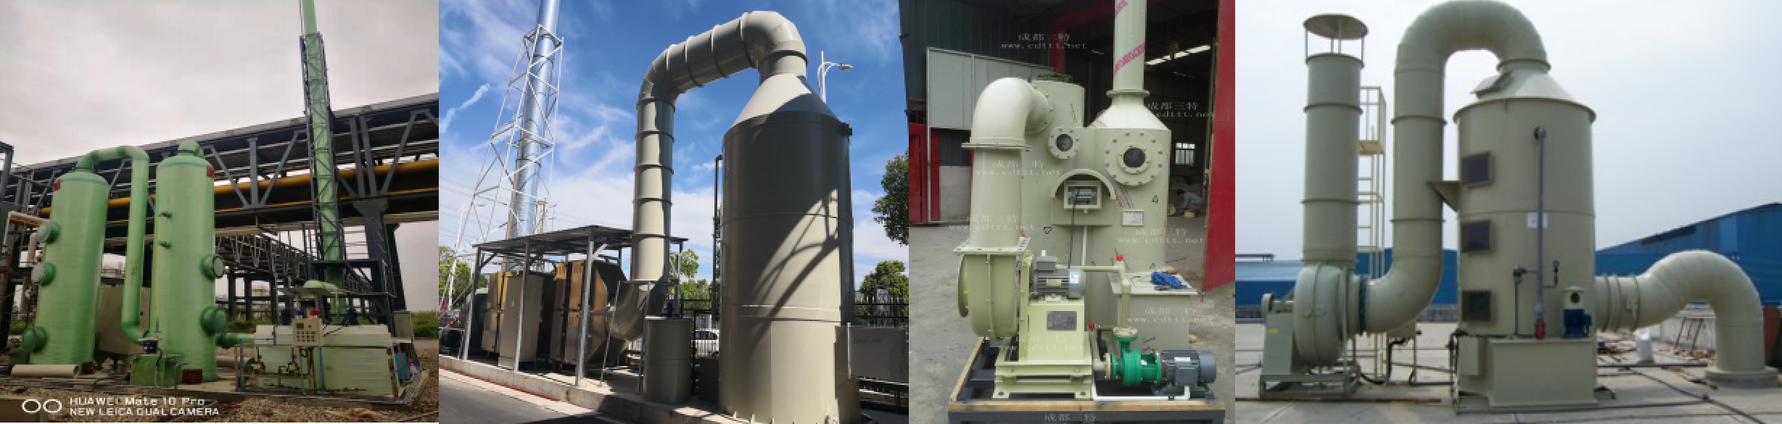
为代表的项目实践表明,针对喷淋塔污水池生物除臭场景,采用复合微生物菌剂与生物洗涤除臭装置,可有效降解硫化氢、氨气及挥发性有机物,去除率稳定在百分之九十以上。这类技术尤其适合污水处理厂、垃圾中转站及食品加工企业,其核心在于维持生物填料的湿度、酸碱度与营养平衡,操作人员需定期监测压差与循环液指标,避免填料堵塞与微生物活性下降。与此同时,西藏
的推广应用,为高原地区生活垃圾与工业固废处理提供了新思路。该设备在缺氧或微氧环境下,利用低温磁化热分解原理,将有机废弃物转化为可燃气、炭黑与少量无机灰渣,大幅降低二噁英生成风险。与等离子低温热分解炉、等离子垃圾热解炉相比,低温磁化热分解设备能耗更低,更适合电力基础设施薄弱的偏远区域。在甘孜州垃圾磁化热分解设备的实际运行中,日处理数十吨生活垃圾的撬装式机组已实现稳定运行,尾气排放达到国家相关标准。值得注意的是,工业腐蚀性液体加热环节长期存在设备腐蚀与安全隐患。盐酸加热器、腐蚀液体加热器以及盐酸腐蚀液体加热器的选材与结构设计尤为关键。当前行业倾向于采用聚四氟乙烯涂层、碳化硅或钛合金换热管,并配合外置式电加热与温度梯度控制策略,以延长设备寿命。在
领域,加热均匀性与酸雾收集能力直接影响检验结果的准确性,因此越来越多的实验室与检测中心开始集成废气处理模块,与
设备形成联动。从市场趋势看,固废垃圾焚烧设备与固废垃圾低温热分解炉正朝着模块化、智能化方向演进。低温磁化热分解技术不仅减少了氮氧化物与飞灰产量,还可与生物除臭系统耦合,将热解尾气中的异味组分导入生物洗涤除臭单元,实现达标排放。对于需要同时处理固废与废气的工业园区,这种组合工艺具有显著的经济与环境效益。在运维层面,用户需关注生物除臭系统的菌种驯化周期与喷淋塔污水池生物除臭的溶解氧控制,避免厌氧环境导致恶臭反弹。对于
,则应定期检查磁化线圈与热解腔体的密封性,防止低温腐蚀与结焦。此外,盐酸腐蚀液体加热器的使用应严格遵循升温速率曲线,并配置泄漏报警与紧急中和装置。总体而言,环保生态行业正从单一末端治理转向多技术协同与资源化利用。生物除臭与低温磁化热分解设备的深度融合,将为城乡固废与废气治理提供更低碳、更适配的解决方案,值得从业者持续关注与探索。

 在线客服


