
随着我国生态文明建设进入深水区,环保生态行业正经历一场从末端治理向全过程控制的技术变革。在众多细分领域中,恶臭气体治理与固体废物处理成为当前网上热议的焦点,尤其是四川
技术的推广与新疆
的应用,为不同地域、不同场景下的环境难题提供了创新解法。在恶臭治理方面,
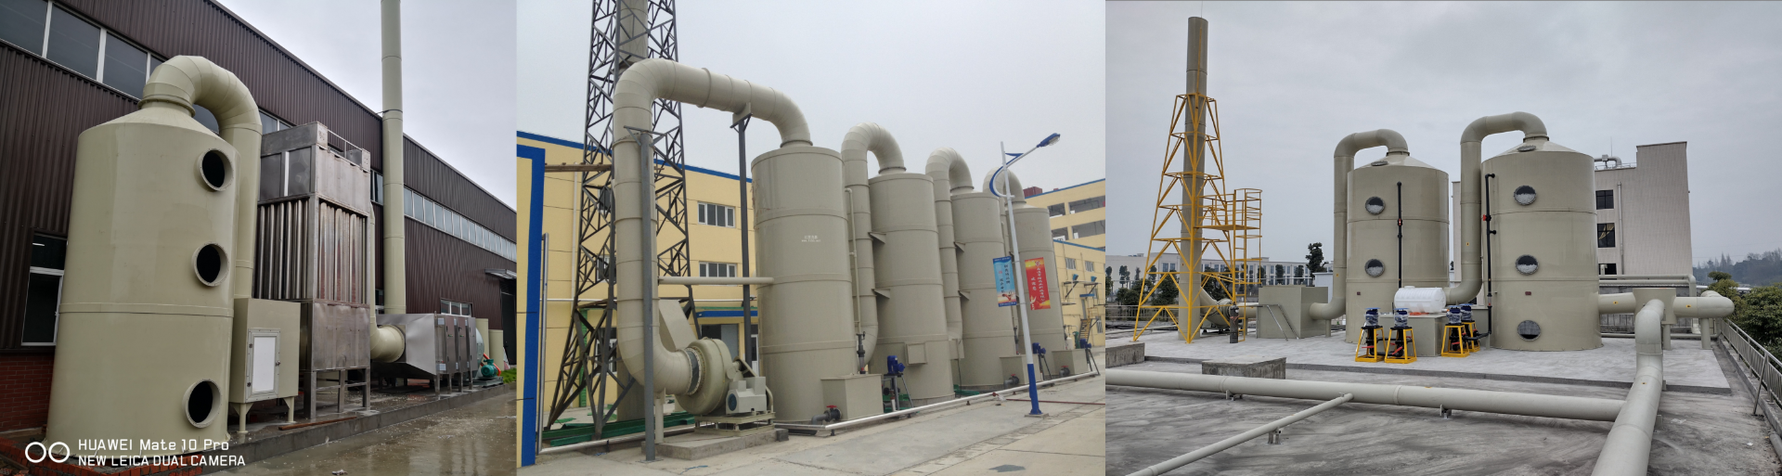
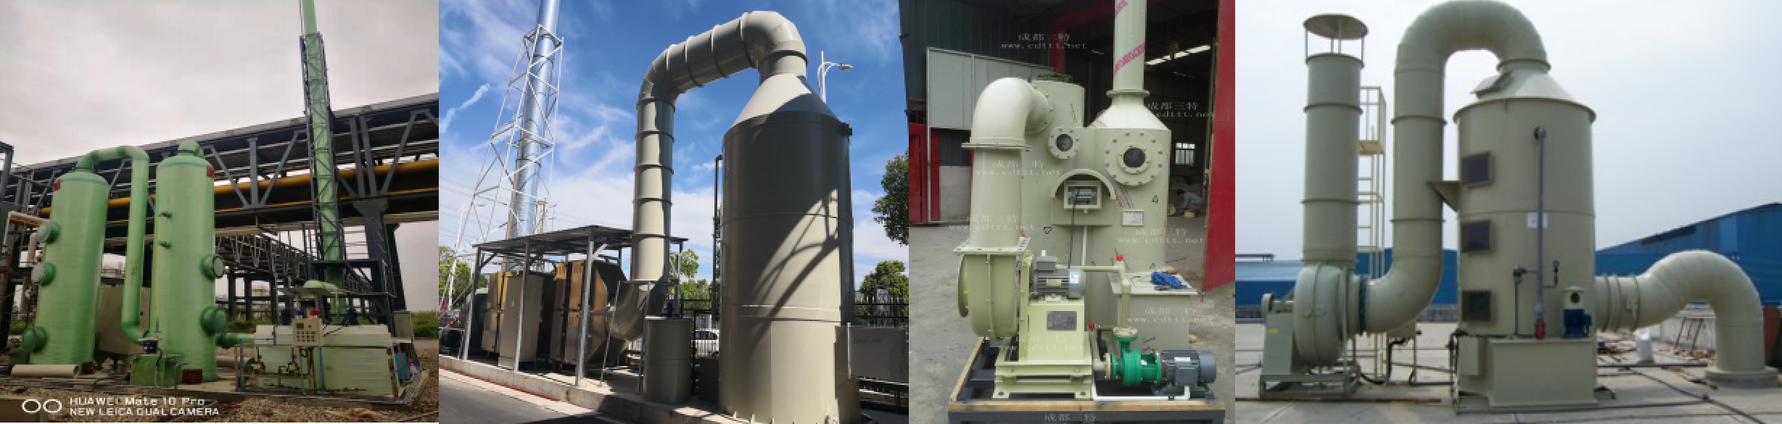
技术凭借其环境友好、运行成本低的特点,正逐步替代传统化学洗涤工艺。以
项目为例,通过构建高效生物洗涤除臭系统,利用微生物代谢活动将硫化氢、氨气等恶臭物质转化为无害的硫酸盐和硝酸盐。与此同时,喷淋塔污水池生物除臭工艺在市政污水处理厂中得到广泛应用,其核心在于将生物洗涤与喷淋吸收相结合,有效解决了污水池周边臭气扰民问题。业内人士指出,生物法除臭不仅减少了二次污染,还显著降低了碳足迹,契合当前减污降碳协同增效的政策导向。与此同时,在西北地区,
的落地引发了广泛关注。与传统焚烧不同,低温磁化热分解技术通过在缺氧或微氧环境下将垃圾加热至300至500摄氏度,使有机物发生热解反应,生成可燃气、焦油和炭黑。这一过程有效抑制了二噁英的生成,且尾气排放更易于控制。值得关注的是,甘孜州垃圾磁化热分解设备的探索,为高寒高海拔地区垃圾处理提供了新思路。由于低温磁化热分解设备对垃圾含水率要求相对宽松,且启停灵活,非常适合偏远地区的小规模垃圾处理需求。在技术装备层面,等离子低温热分解炉与等离子垃圾热解炉的研发应用,进一步拓展了固废垃圾处理的边界。等离子体技术利用高温电弧将有机废物彻底分解为合成气与玻璃态熔渣,重金属被固化在熔渣中,实现无害化与减量化。然而,该技术能耗较高,目前多用于处理飞灰、医疗废物等高危废物。与之配套的盐酸加热器、腐蚀液体加热器以及盐酸腐蚀液体加热设备,则解决了强腐蚀性介质在输送与反应过程中的加热难题。在
领域,耐腐蚀加热技术的进步同样保障了金属材料检测的准确性与安全性。从政策端看,国家发改委与住建部近期发布的关于加快城镇环境基础设施建设的指导意见,明确鼓励采用低温热分解、生物处理等先进技术。
设备市场随之升温,尤其是针对化工、制药行业挥发性有机物的治理需求。固废垃圾焚烧设备与固废垃圾低温热分解炉形成互补格局:前者适用于大规模、高热值垃圾的能源化利用,后者则在小规模、分散式场景中更具优势。展望未来,环保行业的技术路线将更加注重系统集成与因地制宜。四川生物除臭与新疆垃圾低温磁化热分解设备的成功实践表明,没有放之四海而皆准的单一方案,唯有结合区域气候、垃圾特性与排放标准,才能实现经济与环境的双赢。随着碳交易市场的完善与绿色金融的支持,低温热分解、生物洗涤除臭等关键技术有望迎来更广阔的应用空间,推动环保产业从成本中心向价值中心转型。

 在线客服


