
随着环保政策持续收紧与公众环境意识提升,
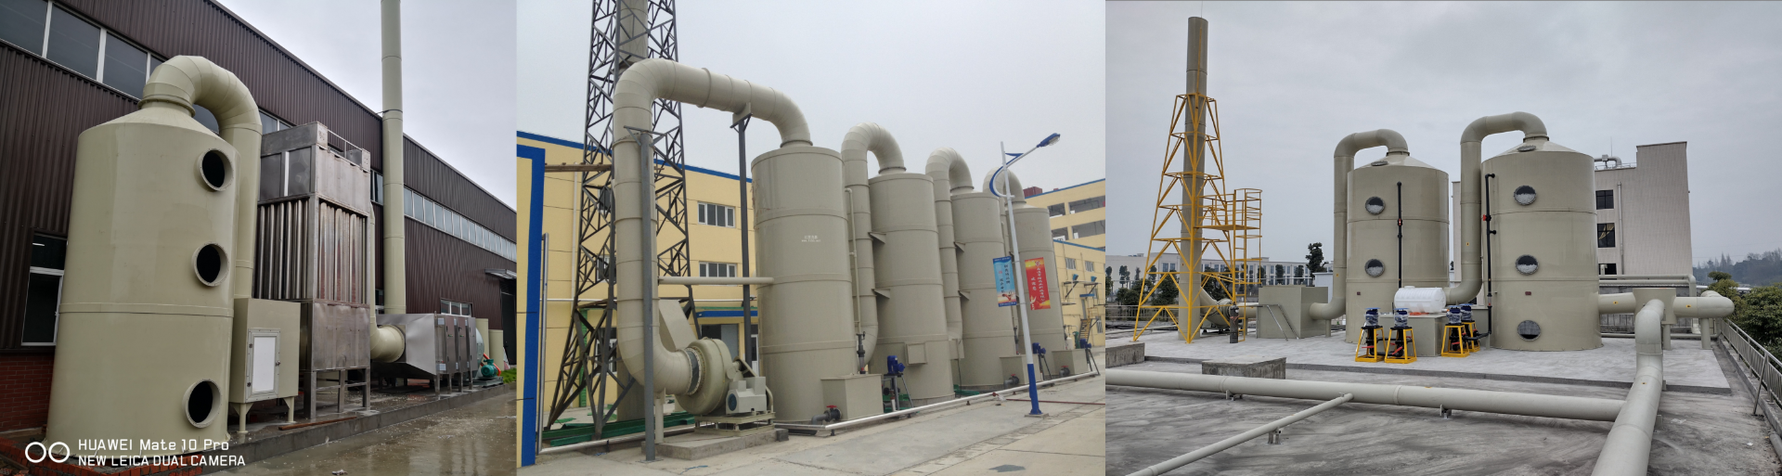
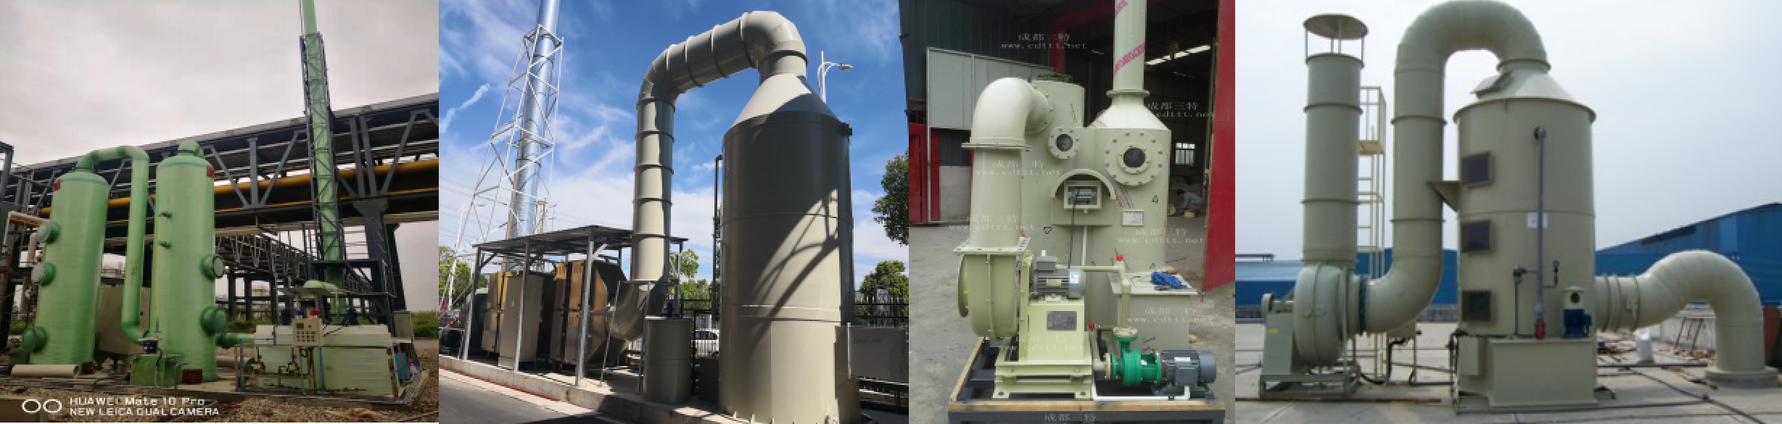
与固废处理成为生态治理领域的热点话题。在工业废气治理环节,废气除臭技术正从单一吸附向生物洗涤、喷淋塔污水池
等组合工艺演进。尤其在四川地区,
与
市场需求旺盛,生物洗涤除臭凭借微生物降解机制,对含硫、含氨恶臭气体去除效率可达百分之九十以上,且运行成本低于传统化学洗涤。与此同时,针对盐酸等腐蚀性液体的加热处理,盐酸加热器与腐蚀液体加热器需采用耐腐蚀材料,如聚四氟乙烯或石墨换热器,以保障设备寿命与操作安全。盐酸腐蚀液体加热器的技术突破,直接关系到化工、金属加工等行业废气收集系统的稳定运行。在固废处理领域,新疆
的应用引发广泛关注。该技术通过低温磁化热解原理,在缺氧环境下将有机垃圾分解为可燃气、焦油与炭黑,大幅降低二噁英生成风险。与传统的固废垃圾焚烧设备相比,固废垃圾低温热分解炉能耗更低,尾气排放更清洁。与此同时,甘孜州垃圾磁化热分解设备的推广,验证了该技术在高原低温环境下的适应性。等离子低温热分解炉与等离子垃圾热解炉则进一步利用等离子体高温特性,实现难降解有机物的彻底分解,尤其适用于医疗废物与工业污泥。值得注意的是,废气除臭与固废热解并非孤立系统。垃圾热解产生的可燃气燃烧后,若尾气未经净化直接排放,仍会带来恶臭与酸性气体问题。因此,
设备体系中,喷淋塔与生物除臭单元常与热解炉尾气处理联用。例如,在
运行中,酸蚀过程产生的酸雾需经碱液喷淋与生物洗涤除臭双重处理。同样,
的尾气净化环节,也需集成废气除臭模块,以确保达标排放。当前政策层面,国家推动无废城市建设与减污降碳协同增效,鼓励低温磁化热分解等绿色技术替代露天焚烧。行业数据显示,低温磁化热分解设备处理每吨垃圾的碳排放量约为传统焚烧的三分之一。然而,技术推广仍面临标准缺失与成本压力。未来,废气除臭与低温热分解设备的模块化、智能化融合将成为趋势。例如,通过在线监测恶臭浓度自动调节生物洗涤除臭喷淋量,或利用热解余热为盐酸加热器提供热源,实现能效梯级利用。唯有跨技术协同,才能破解垃圾围城与异味扰民的双重困局。

 在线客服


